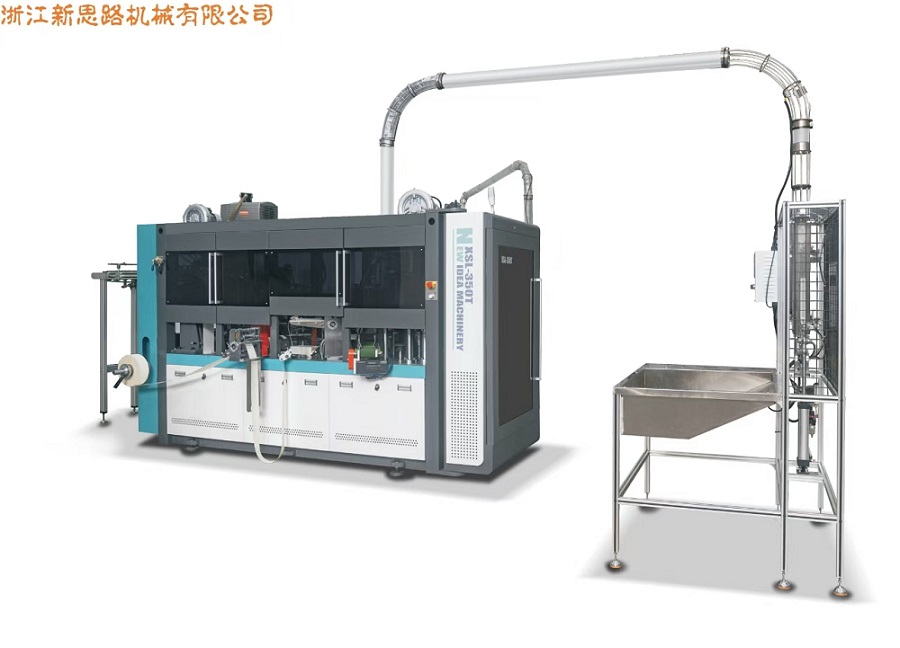
Trecerea către ambalajele alimentare pe bază de fibre a pus o presiune fără precedent asupra producătorilor pentru a livra boluri care sunt fiabile din punct de vedere structural, consistente vizual și compatibile cu acoperirile moderne de barieră. TheMașină pentru bol de salată XSL-2000S/XSL-2000F /Mașină pentru bol de hârtie pătratăabordează această convergență a cerințelor printr-o platformă de formare cu model dublu care separă producția de bol rotunde de producția de bol pătrate, împărțind în același timp transmisia de bază, controlul și ingineria de igienă. Acest articol examinează arhitectura tehnică a mașinii, compatibilitatea materialelor, logica de întreținere și căile de integrare, oferind inginerilor de producție și strategilor de ambalare o referință structurată pentru a evalua dacă platforma se aliniază cu operațiunile alimentare de volum mare, bazate pe durabilitate.
- De ce cererea de boluri pe bază de fibre remodelează prioritățile de producție
- Logica cu model dublu: formarea bolurilor rotunde vs pătrate
- Arhitectura tehnica si controlul miscarii
- Inginerie igienă și accesibilitate întreținere
- Compatibilitatea materialelor și performanța barierei
- Integrare cu Sleeve și Sisteme de Inspecție
- Limite de performanță și realități operaționale
- Întrebări frecvente
1. De ce cererea de boluri pe bază de fibre remodelează prioritățile de producție
Operatorii din domeniul alimentar navighează într-o schimbare structurală a modului în care sunt ambalate mesele gata de consumat. Presiunea de reglementare asupra materialelor plastice de unică folosință, combinată cu preferința consumatorilor pentru materialele compostabile și reciclabile, a accelerat înlocuirea bolurilor din plastic turnate cu alternative de carton în barurile de salate, bucătăriile în cloud și lanțurile de service rapid. Formatele de boluri de hârtie reprezintă acum o pondere în creștere a ambalajelor pentru alimente la pachet, iar piața globală a bolurilor de hârtie s-a proiectat să se extindă la o rată anuală compusă de aproximativ 6,5% până la începutul anilor 2030 [referință: 0]. Această extindere nu este doar o poveste în volum; este o poveste de specificație, pentru că bolurile din fibre trebuie să funcționeze în condițiile pe care plasticul le manipulase anterior fără plângere.
Bolurile de salată introduc un set specific de constrângeri de inginerie. Ele necesită o rigiditate suficientă pentru a rezista la deformare atunci când sunt umplute cu ingrediente dense și umede. Au nevoie de straturi de barieră care să prevină migrarea umidității și pătarea uleiului, fără a compromite reciclabilitatea. Ele trebuie să se cuibărească eficient pentru logistică, în timp ce se separă curat în timpul decupării pe liniile de mare viteză. Și poartă din ce în ce mai mult grafică de marcă care necesită formarea precisă a cusăturilor și repetabilitate dimensională. Pentru echipele de producție, theMașină pentru bol de salată XSL-2000S/XSL-2000F /Mașină pentru bol de hârtie pătratăplatforma intră în acest peisaj nu ca un format generic de cupe, ci ca un sistem concentrat pe bol, cu configurații rotunde și pătrate distincte.
2. Logica cu model dublu: formarea bolurilor rotunde vs pătrate
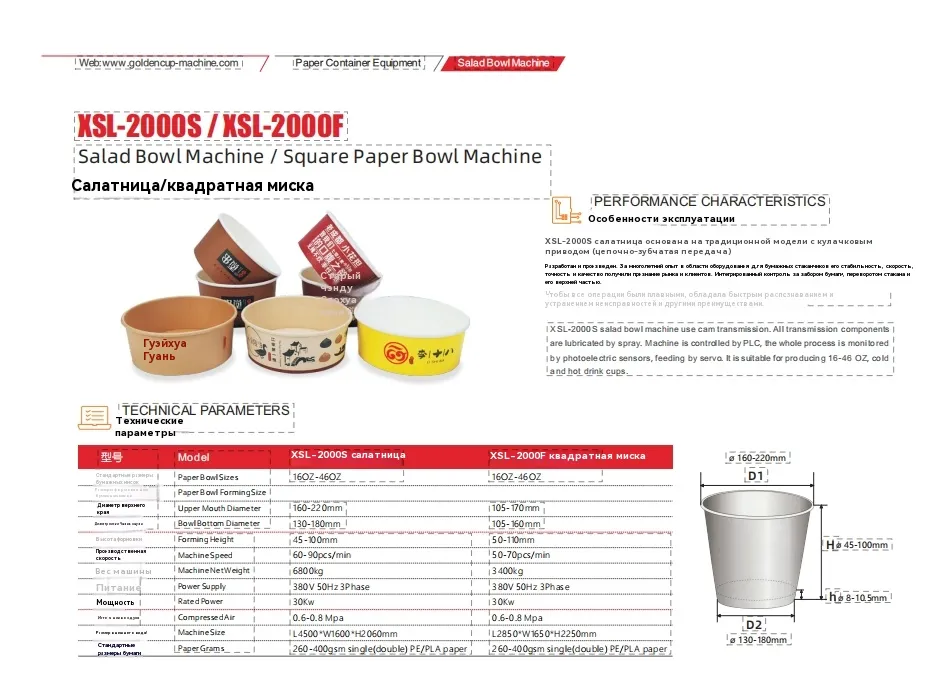
Platforma este organizată în jurul a două variante de model care au o bază comună de control și transmisie, dar diverge în geometria formării. XSL-2000S este configurat pentru boluri de salată rotunde, găzduind o gamă de dimensiuni de formare de 160–220 mm în diametrul gurii superioare și 130–180 mm în diametrul inferior, cu o înălțime de formare de 45–100 mm. XSL-2000F este configurația bolului pătrat, cu un interval de diametru al gurii superioare de 105–170 mm, un interval de diametrul inferior de 105–130 mm și o înălțime de formare de 50–110 mm. Ambele variante se adresează benzii de capacitate de 16–46 oz care domină salata, bolul cu cereale și ambalajul pentru pregătirea mesei.
Această abordare cu model dublu contează deoarece bolurile pătrate și bolurile rotunde nu sunt interschimbabile în operațiunile din aval. Formatele pătrate maximizează eficiența volumetrică în timpul transportului și al prezentării pe rafturi, în timp ce formatele rotunde se aliniază cu inventarele convenționale de capace și cu sculele circulare de desfundare. Un etaj de producție care deservește mai mulți clienți sau programe de meniu beneficiază de o singură familie de mașini care poate fi configurată la oricare geometrie, fără a reconstrui întreaga logică operațională în jurul unei platforme necunoscute.
Caracteristicile platformei partajate
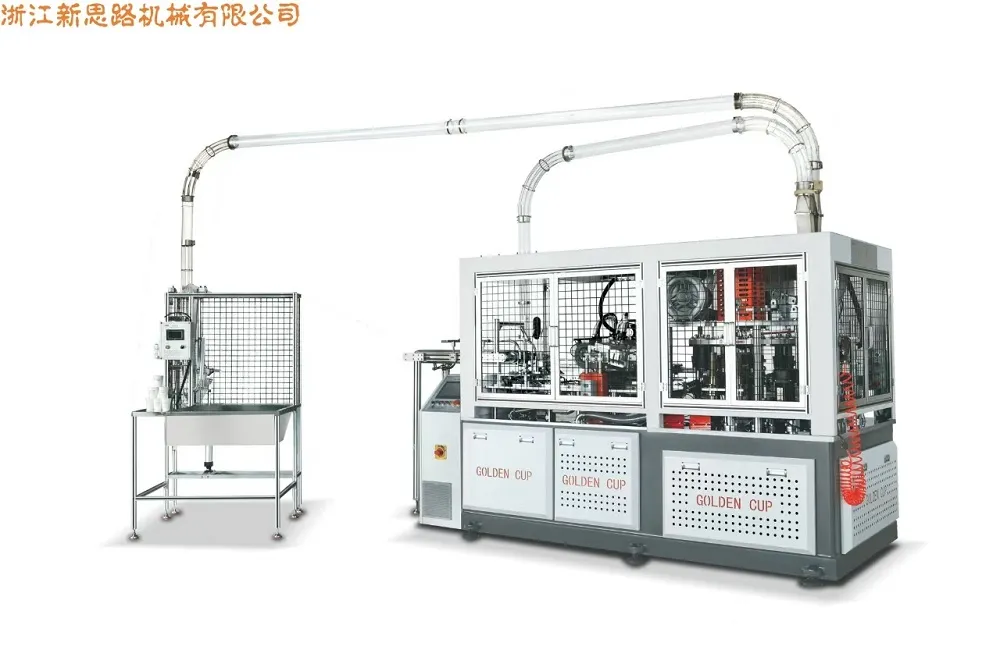
- Separare structurală în stil desktopizolează matrița de formare de unitatea de transmisie, păstrând zona de produs distinctă de componentele mecanice lubrifiate [referință:1].
- Sistem de transmisie închisse așează sub cadrul mesei, cu lubrifiere automată și mecanism de indexare tip butoi pentru o mișcare lină de indexare [referință: 2].
- Control bazat pe PLCcu urmărire fotoelectrică și alimentare servo suportă cicluri de formare repetabile și reduce intervenția manuală în timpul ajustărilor de dimensiune[referință:3].
3. Arhitectura tehnică și controlul mișcării
Arhitectura de mișcare a mașinii este construită în jurul unei transmisii cu came cu antrenare longitudinală. Transmisia cu came este o alegere deliberată în formarea bolului, deoarece produce o secvență sincronizată mecanic de alimentare semifabricată, preformare, formare finală și ejectare, fără a se baza exclusiv pe sincronizarea electronică pentru fiecare axă. Rezultatul este un ritm definit mecanic și, prin urmare, mai puțin sensibil la fluctuațiile minore ale răspunsului servo în timpul perioadelor lungi de producție.
Alimentarea servo guvernează introducerea hârtiei goale, în timp ce urmărirea fotoelectrică monitorizează înregistrarea hârtiei preimprimate. Această combinație este deosebit de relevantă pentru bolurile care poartă grafică de marcă sau acoperiri de barieră aplicate în registru. Când modelul imprimat se deplasează, sistemul fotoelectric detectează abaterea, iar servoalimentarea corectează poziția goală înainte de formare. Sistemul de control consolidează aceste funcții într-o singură interfață PLC, permițând operatorilor să ajusteze parametrii de formare și să monitorizeze condițiile de defecțiune de la un singur panou, mai degrabă decât să coordoneze subsisteme separate.
Mișcarea miezului și elementele de control
- Transmisie cu came:secvență de formare sincronizată mecanic cu antrenare longitudinală a arborelui.
- Indexare tip butoi:mișcare intermitentă lină și durabilă pentru masa de matriță.
- Control PLC:gestionarea centralizată a parametrilor și diagnosticarea defecțiunilor.
- Alimentare servo:poziționare precisă a golurilor, în special pentru imprimarea înregistrată.
- Urmărire fotoelectrică:monitorizarea continuă a înregistrării în timpul producției.
4. Igienă Inginerie și accesibilitate întreținere
În producția de ambalaje pentru contactul alimentar, igiena nu este un finisaj aplicat la capătul liniei; este o proprietate a geometriei mașinii. Structura în stil desktop a platformei creează o separare fizică între zona matriței de formare și sistemul de transmisie. Praful de hârtie și resturile de fibre generate în timpul formării rămân în zona produsului, în timp ce camele lubrifiate, arborii și mecanismele de indexare rămân închise dedesubt. Această separare reduce riscul de migrare a lubrifiantului în fluxul de produse și simplifică curățarea deoarece operatorii nu navighează în jurul legăturilor mecanice expuse.
Ungerea automată a componentelor transmisiei sprijină și mai mult planificarea întreținerii. În loc de intervale de ungere manuală care depind de disciplina operatorului, transmisia închisă primește lubrifiant printr-un sistem controlat. Pentru instalațiile care rulează mai multe schimburi, acest lucru reduce variabilitatea introdusă de programele manuale de întreținere și menține transmisia într-o stare de funcționare mai stabilă în timp.
Alegeri de proiectare orientate spre întreținere
- Formarea accesibilității matriței fără a demonta carcasa transmisiei.
- Punctele de lubrifiere închise reduc expunerea la praful de hârtie și resturile de fibre.
- Indexarea cilindrului reduce încărcarea șocurilor în comparație cu unele alternative de antrenare intermitentă.
- Diagnosticarea PLC scurtează timpul de depanare prin identificarea locațiilor și condițiilor defecțiunilor.
5. Compatibilitatea materialelor și performanța barierei
Aparatul acceptă hârtie mono-PE, dublu PE și hârtie acoperită cu PLA în intervalul 260-400 GSM pentru ambele variante de model. Această fereastră de material este semnificativă, deoarece se întinde pe gama practică de aplicații în bol. Stocurile mai ușoare din partea inferioară a gamei se potrivesc conținuturilor uscate sau puțin umed, în timp ce stocurile mai grele și straturile de PE dublu sau PLA susțin salate cu sosuri, boluri de cereale cu sosuri și formate de preparate răcite care exercită o presiune susținută asupra umidității pe cusătură și pe raza inferioară.
Hârtia acoperită cu PLA a devenit din ce în ce mai relevantă pe măsură ce mărcile caută soluții de barieră compostabile care se aliniază fluxurilor de recuperare a fibrelor. Parametrii de formare ai mașinii pot fi ajustați pentru a se potrivi cu caracteristicile ușor diferite de alunecare și de răspuns la căldură ale PLA în comparație cu polietilena. Producătorii care evaluează o tranziție de la PE la PLA ar trebui să valideze temperatura de formare, timpul de așteptare și presiunea cusăturii pe stocul de hârtie specific pe care intenționează să îl folosească, deoarece chimia acoperirii variază între furnizori, iar PLC-ul mașinii permite stocarea rețetei pentru schimbări repetabile.
| Caietul de sarcini | XSL-2000S (bol rotund pentru salată) | XSL-2000F (bol pătrat de hârtie) |
|---|---|---|
| Dimensiuni bol de hârtie | 16 oz - 46 oz | 16 oz - 46 oz |
| Diametrul gurii superioare | 160 – 220 mm | 105 – 170 mm |
| Diametrul de jos | 130 – 180 mm | 105 – 130 mm |
| Înălțimea de formare | 45 – 100 mm | 50 – 110 mm |
| Viteza mașinii | 60 – 90 buc/min | 50 – 70 buc/min |
| Greutatea netă a mașinii | 680 kg | 3.400 kg |
| Alimentare electrică | 380 V 50 Hz trifazat | 380 V 50 Hz trifazat |
| Putere nominală | 30 kW | 30 kW |
| Aer comprimat | 0,6 – 0,8 Mpa | 0,6 – 0,8 Mpa |
| Dimensiunea mașinii | L4500 × L1600 × H2060 mm | L2850 × L1650 × H2250 mm |
| grame de hârtie | 260 – 400 GSM (single/dublu PE/PLA) | 260 – 400 GSM (single/dublu PE/PLA) |
6. Integrare cu Sleeve și Sisteme de Inspecție
O mașină de formare a bolurilor funcționează rareori ca o insulă izolată într-o unitate de producție matură. Platforma acceptă conectarea la aplicatorul de manșon XSL-1500TW, permițând producerea de boluri cu perete dublu sau cu perete ondulat[referință:4]. Construcția cu pereți dubli îmbunătățește izolația și rigiditatea structurală, în timp ce geometria peretelui ondulat adaugă atât performanță termică, cât și o suprafață tactilă distinctivă pe care mărcile o folosesc pentru o poziționare premium. Capacitatea de a adăuga un aplicator de manșon în aval înseamnă că aceeași platformă de formare poate servi atât linii de produse cu un singur perete, cât și cu perete dublu, fără a duplica elementul de formare a bazei.
Inspecția vizuală opțională poate fi integrată și pentru detectarea automată a calității[referință:5]. Inspecția vizuală este deosebit de valoroasă pentru bolurile cu grafică imprimată sau toleranțe dimensionale critice, deoarece poate semnala dezalinierea cusăturilor, sărări de acoperire sau deviație dimensională înainte ca bolurile finite să ajungă la ambalare. Pentru operațiunile care furnizează lanțuri de servicii alimentare cu specificații stricte de ambalare, acest strat de inspecție oferă o înregistrare documentată a calității, mai degrabă decât să se bazeze doar pe eșantionarea manuală periodică.
Căi de compatibilitate în aval
- Aplicator de manșon XSL-1500TW:trece la formarea cu un singur perete în producția cu perete dublu sau cu perete ondulat.
- Modul de inspecție vizuală:detectarea automată a abaterilor dimensionale și de imprimare.
- Interfețe de denstare și numărare:compatibil cu echipamentele standard de manipulare din aval.
- Stocarea retetei PLC:acceptă schimbarea rapidă între dimensiunile bolului și specificațiile materialelor.
7. Limite de performanță și realități operaționale
Cifrele de viteză publicate pentru XSL-2000S indică o gamă de viteză a mașinii de 60–90 de bucăți pe minut, cu materiale de marketing referindu-se la până la 120 de containere pe minut în anumite condiții[referință:6][referință:7]. Distincția contează pentru planificarea producției. Cifra mai mare poate reflecta material optimizat, condiții ideale de formare sau o configurație specifică, în timp ce intervalul de 60-90 buc/min reprezintă o bandă practică de operare. Inginerii care evaluează platforma ar trebui să trateze intervalul inferior spre mediu ca bază de planificare realistă și să valideze debitul real cu stocul de hârtie specific, geometria bolului și tipul de acoperire.
Configurația pătrată XSL-2000F are un interval separat de viteză de 50-70 buc/min. Formarea pătrată introduce constrângeri geometrice suplimentare în comparație cu formarea rotundă, deoarece razele de colț și pereții laterali plani necesită fluxuri diferite de material și control al cusăturilor. Greutatea netă mai mare a mașinii - 3.400 kg pentru varianta F față de 680 kg pentru varianta S - reflectă structura de formare mai substanțială necesară pentru geometria bolului pătrat. Aceste diferențe nu sunt dezavantaje; aceștia creează compromisuri pe care echipele de producție ar trebui să le mapați în raport cu mixul lor real de produse înainte de a se angaja într-o configurație.
Lista de verificare a evaluării operaționale
- Validarea materialului:confirmați că stocul de hârtie selectat și stratul de acoperire se încadrează în intervalul 260–400 GSM și fereastra de compatibilitate PE sau PLA unic/dublu.
- Schimbarea sculelor:planificați schimbările de matriță și scule de formare atunci când comutați între dimensiunile bolului sau între modelele rotunde și pătrate.
- Stabilitatea alimentării cu aer:menține aer comprimat de 0,6–0,8 MPa pentru a susține formarea și ejectarea constantă.
- Infrastructura de energie:verificați alimentarea trifazată de 380 V 50 Hz și puterea nominală de 30 kW.
- Sincronizare în aval:confirmați că aplicația manșonului și modulele de inspecție sunt cronometrate la rata de ieșire reală, mai degrabă decât la maximul teoretic.
8. Întrebări frecvente
Care este diferența principală dintre XSL-2000S și XSL-2000F?
Aparatul poate rula hârtie acoperită cu PLA fără a schimba hardware-ul?
Cum suportă mașina producția de boluri cu perete dublu?
Ce cerințe de întreținere ar trebui să anticipeze operatorii?
Este disponibilă inspecția vizuală pentru controlul calității vasului tipărit?
Concluzie: O platformă construită în jurul realităților producției de boluri de fibre
Trecerea de la ambalajele din plastic la cele din fibre nu este un simplu schimb de materiale. Este nevoie de platforme de formare care să poată manipula hârtia acoperită cu barieră, să mențină disciplina dimensională pe tiraje lungi și să se integreze cu manșonul și inspecția din aval fără a crea noi blocaje. TheMașină pentru bol de salată XSL-2000S/XSL-2000F /Mașină pentru bol de hârtie pătratărăspunde acestor realități printr-o arhitectură cu model dublu care împărtășește logica de control, separarea de igienă și compatibilitatea materialelor în formate de bol rotund și pătrat. Pentru mediile de producție în care flexibilitatea în geometria bolului este la fel de importantă ca și viteza brută, platforma oferă un punct de plecare coerent din punct de vedere structural, mai degrabă decât un model de cupe cu un singur scop, adaptat pentru o altă lucrare.
Producătorii care evaluează această platformă ar trebui să înceapă cu o hartă clară a mixului lor de produse, a specificațiilor materialelor și a echipamentelor din aval. Rețetele PLC ale mașinii, manșonul modular și opțiunile de inspecție și separarea zonei de produs de zona de transmisie susțin toate o cale de adoptare în etape. Pe măsură ce bolurile de salată pe bază de fibre continuă să înlocuiască plasticul în canalele alimentare și de vânzare cu amănuntul, valoarea unui sistem de formare care poate evolua odată cu schimbările de format și cu avansarea acoperirii va rămâne esențială pentru strategia de producție.
Pentru echipele de inginerie care doresc să alinieze capacitatea de formare cu obiectivele de sustenabilitate și specificațiile pentru servicii alimentare cu volum mare, următorul pas este o conversație tehnică directă.Cupa de Aurmenține resursele de inginerie a aplicațiilor pentru a sprijini testele materiale, configurarea sculelor și planificarea integrării atât pentru variantele XSL-2000S, cât și pentru XSL-2000F. Indiferent dacă cerința este debitul bolului rotund, eficiența volumetrică a bolului pătrat sau o linie combinată cu manșon și inspecție vizuală, arhitectura platformei este proiectată mai degrabă pentru a fi configurată decât reconstruită.
Contactaţi-nepentru a discuta cerințele dvs. de formare a bolului și pentru a solicita o revizuire personalizată a configurației.
Contactaţi-ne